-
PRODUCTS & SERVICESOptimized cooling solutions for modern data centersProducts & ServicesOptimized cooling solutions for modern data centers
-
CAPABILITIESAdvancing liquid cooling technologiesCapabilitiesAdvancing liquid cooling technologies
-
TechnologiesLiquid Cooling InnovationTechnologiesLiquid Cooling Innovation
-
RESOURCESLatest News & InformationResourcesLatest News & Information
-
ABOUTOur history, leadership and ownershipAboutOur history, leadership and ownership
-
CONTACTFacility locations and global operational footprint

Как выбрать линию производства силиконовых форм из Китая?
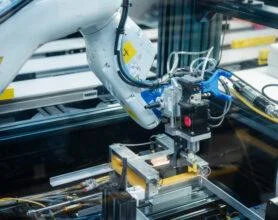
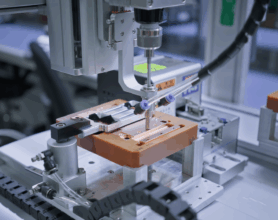
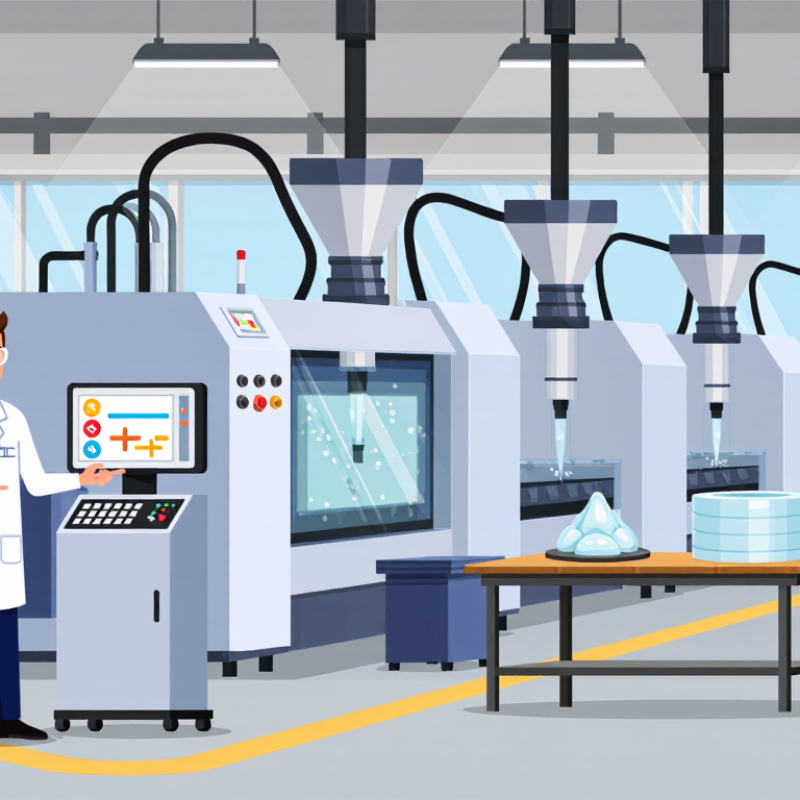
Выбор линии для выпуска силиконовых форм начинается не с цен в каталоге, а с понимания будущего продукта. Для мелких изделий важна точность дозирования и качество поверхности. Для крупных форм — стабильный нагрев, равномерное дозирование и удобная загрузка материала. Линия производства силиконовых форм должна соответствовать Стандартному объему, типу силикона и размерам оснастки. В противном случае даже зарубежное оборудование будет простаивать.
Условный инженер-технолог Алексей Миронов формулирует практический ориентир так: «Покупатель должен оценить не паспортную производительность, качество готовой формы после пробного цикла». Это редакционная формулировка, а не подтверждённая цитата настоящего специалиста. Запросите у поставщика демонстрацию: как система дозирует компоненты, сохраняет пузырьки в вакуумной камере и поддерживает заданную температуру. Попросите уменьшить расходный материал и показать детали с покрытием стенками и придать им рельеф. Проверьте, включите ли в предложение монтаж, обучение операторов, запасные части и техническую поддержку. Важны и мелочи: доступ к смесителям, понятная панель управления, возможность быстродействующей рабочей зоны.
Цифры в коммерческих предложениях не всегда соответствуют реальному циклу. Это стоит проверить заранее. Сравнивайте китайские линии по результатам испытаний, комплектации и условиям обслуживания, а не только по производительности. И оставьте запас для роста производства: спрос меняется, иногда быстрее, чем план.
Содержание [Скрыть]
Выберите материал и дозатор: компоненты LSR обычно смешивают в пропорциях 1:1.
При выборе линии для силиконовых форм контролируйте не только производительность, но и систему дозирования. Компоненты LSR обычно подаются в соотношении 1:1. Однако поставщик должен указать его по массе или объему. Это важно: компоненты подвески могут существовать. Для стабильной подачи нужны два согласованных насоса, регулятор давления и статический смеситель. Попросите показать пробный запуск вашего материала. Похоже, смесь остается после смешивания.
Согласно оценке Grand View Research, мировой рынок жидкого силиконового каучука составит около 2,8 млрд долларов США в 2023 году; прогнозируемый рост на 2024–2030 годы — примерно 6,9% ежегодно. Это рыночный прогноз, и не стоит беспокоиться о конкретной форме. Уточните у производителя диапазон вязкости, точность дозирования и возможность дегазации. Запросите протокол теста с указанием температуры и времени цикла. На бумаге всё просто. В цехе — не всегда.
Советы: проверьте соответствие компонентов по техническому листу материала. Попросите измерить фактическую подачу каждого насоса в заданное время. Уточните, как очищаются смесители и шланги при смене деталей.