-
PRODUCTS & SERVICESOptimized cooling solutions for modern data centersProducts & ServicesOptimized cooling solutions for modern data centers
-
CAPABILITIESAdvancing liquid cooling technologiesCapabilitiesAdvancing liquid cooling technologies
-
TechnologiesLiquid Cooling InnovationTechnologiesLiquid Cooling Innovation
-
RESOURCESLatest News & InformationResourcesLatest News & Information
-
ABOUTOur history, leadership and ownershipAboutOur history, leadership and ownership
-
CONTACTFacility locations and global operational footprint







¿Cuál es la mejor máquina de soplado de PET?
Elegir la mejor Máquina De Soplado De Pet exige evaluar más que la velocidad anunciada. Cada botella nace de una combinación concreta: diseño de la preforma, presión de aire, temperatura y sistema de refrigeración. También importan el consumo energético, los cambios de formato y la asistencia técnica disponible. Un equipo rápido puede resultar caro si genera demasiadas preformas defectuosas.
El informe The Future of PET Packaging to 2028, de Smithers, identifica el aligeramiento, el contenido reciclado y la eficiencia productiva como tendencias decisivas del sector. Plastics Europe también destaca la necesidad de mejorar la circularidad y reducir el uso de recursos en los envases. Estos datos cambian la pregunta. No basta con preguntar cuántas botellas produce una máquina por hora. Conviene medir kilovatios por mil unidades, estabilidad del espesor y porcentaje real de rechazo.
El ingeniero especializado en tecnología PET Carlos Méndez lo resume así: «La mejor sopladora es la que mantiene calidad constante, no la que solo alcanza la mayor velocidad». Es una idea sencilla, aunque fácil de ignorar. Un molde preciso no compensa un horno mal calibrado. Tampoco una interfaz moderna sustituye a un mantenimiento disciplinado.
La decisión debería comparar pruebas con la preforma real, el PET reciclado previsto y el volumen anual. Hay detalles incómodos. Algunas cifras comerciales proceden de condiciones ideales. Por eso, una auditoría independiente y una prueba en planta ofrecen mayor confianza que un folleto brillante. La máquina adecuada será distinta para una embotelladora pequeña, una línea de agua mineral o un productor de envases especiales.
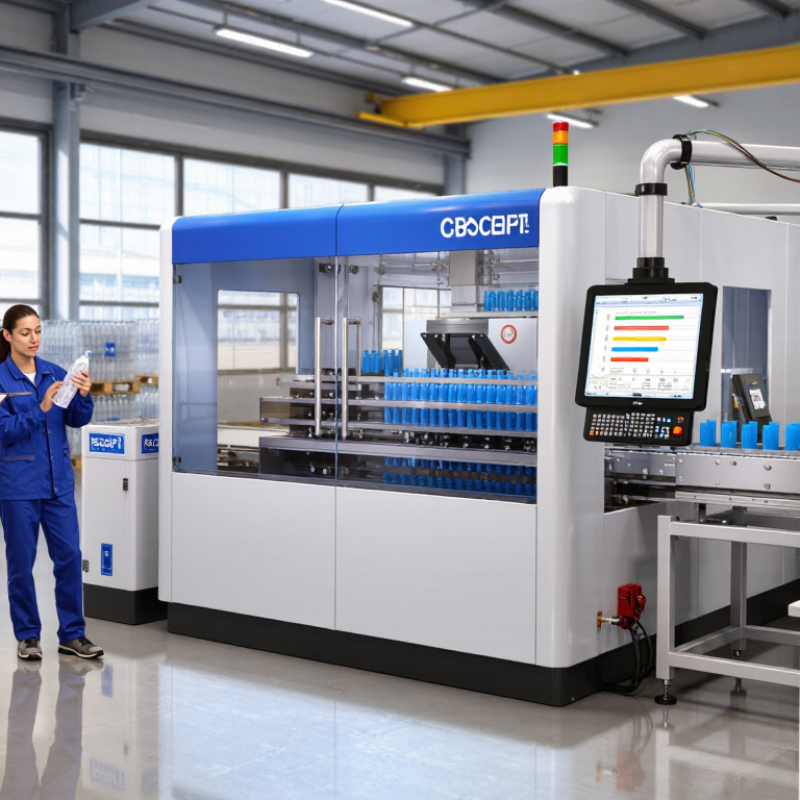
Table of Contents [Hide]
Tipos de máquinas de soplado de PET y sus principales aplicaciones
¿Cuál es la mejor máquina de soplado de PET?
Las máquinas de soplado de PET se clasifican por su proceso y nivel de automatización. El sistema de dos etapas utiliza preformas fabricadas previamente. Después, las calienta, estira y sopla dentro del molde. Es común en botellas de agua, bebidas, aceites comestibles y productos de higiene.
El sistema de una etapa produce la preforma y el envase en la misma línea. Reduce movimientos y puede ofrecer mayor control sobre diseños pequeños. Se utiliza en envases cosméticos, alimentarios y farmacéuticos. Las máquinas lineales ocupan menos espacio y resultan prácticas para volúmenes medios. Las rotativas alcanzan producciones elevadas, aunque requieren mantenimiento técnico más especializado.
La elección depende del peso del envase, la forma, el cuello y la producción diaria. También influyen en el consumo eléctrico, la disponibilidad de aire comprimido y la precisión térmica. En una planta real, una variación mínima de temperatura puede causar paredes desiguales. Conviene revisar muestras, registros de calidad y asistencia técnica antes de comprar. No siempre elegimos correctamente al comparar solo la velocidad. Una máquina rápida puede generar más desperdicio si el molde o la preforma no son adecuados. Las pruebas con el material previsto ofrecen información más confiable que una ficha comercial.